|
|
| الاسم التجاري: | CHG |
| رقم الطراز: | AC-26 |
| الـ MOQ: | 1 مجموعة |
| سعر: | 100,000-200,000 USD |
| شروط الدفع: | خطاب الاعتماد، D/A، T/T، D/P |
| القدرة على التوريد: | 20 مجموعة في السنة |
خط إنتاج طلاء مسحوق يدوي مخصص لأجزاء معدنية صناعية
تصاميم ومستلزمات CHGخطوط الإنتاج اليدوية لطلاء المسحوق مع أنظمة ناقلة فوقيةبالنسبة للمصنعين الذين يعالجون المكونات المعدنية ذات الأحجام والأشكال والكميات المختلفة.
يجمع هذا التكوين من المعدات بين رش مسحوق الكهربائي الوسطي اليدوي ، وغرفة رش الفولاذ الكربوني ، ونقل قطعة العمل المتحركة ، والتصلب الحراري ، والتبريد الطبيعي.
تم تصميم خط الإنتاج للرش اليدوي أثناء تشغيله الأولي ، في حين أن حجرة الرش تتضمن أماكن تركيب محجوزة لمعدات الرش الآلي في المستقبل.
هذا النهج يسمح للمصنعين بإنشاء عملية طلاء مسحوق متكاملة مع الحفاظ على المرونة لتحديثات الأتمتة المحتملة مع تطور متطلبات الإنتاج.
| المعدات | الوصف |
|---|---|
| غرفه رش المسحوق | البناء من الفولاذ الكربوني الثقيل |
| طريقة الرش | تطبيق مسحوق الكهربائي الوسطي يدوي |
| نظام النقل | ناقل الهواء |
| تحميل | الدليل |
| التفريغ | الدليل |
| نظام التجفيف | فرن مكامل لتقوية المسحوق |
| التبريد | التبريد الطبيعي |
| التوسع المستقبلي | أماكن محجوزة لمدافع الرذاذ الآلية |
| قدرة الإنتاج | مخصصة وفقا لمتطلبات القطعة |
| تخطيط المصنع | الهندسة الخاصة بالمشروع |
يتم تحديد أبعاد المعدات النهائية وتخطيط الناقلات وبارامترات التشغيل وفقًا لمنتجات العميل وظروف الإنتاج.
تطبيق مسحوق يدوي مناسب للمصنعين الذين يتعاملون مع الهندسة المختلفة لقطع العمل أو تغيير دفعات الإنتاج بشكل متكرر.
يستخدم المشغلون أسلحة الرذاذ الكهربائي الستاتيكي لتطبيق المسحوق على المكونات المعدنية المتأصلة.
أثناء الرش ، يمكن للمشغل ضبط وضع البندقية ، زاوية الرش ، المسافة ، وتقنية التطبيق وفقًا لشكل المنتج.
هذا يوفر المرونة عند الطلاء:
الهياكل المعدنية غير العادية
مكونات مصفحة
المنتجات ذات الزوايا والحواف
الأسطح المتدفقة
أبعاد مختلفة للقطعة
مجموعات الإنتاج الصغيرة والمتوسطة
المنتجات التي تتطلب اهتمامًا إضافيًا بالأسطح المحددة
الرش اليدوي مفيد بشكل خاص عندما تتغير مجموعة المنتجات بشكل متكرر أو عندما يتطلب وضع البندقية التلقائي تعديلات متكررة.
تعتمد أداء الطلاء على مادة المسحوق ، وإعدادات المعدات ، وتعزيز قطعة العمل ، وإعداد السطح ، وتقنية المشغل.
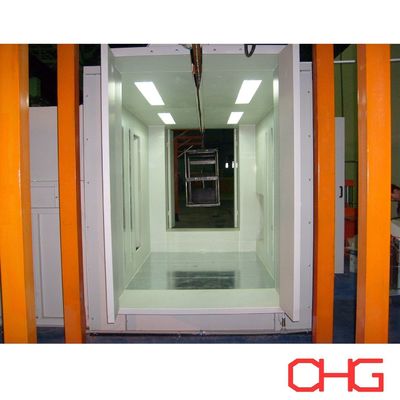
خط الإنتاج يتضمنكابينة طلاء مسحوق الفولاذ الكربونيمصممة لتوفير منطقة عمل مخصصة للرش الكهربائي اليدوي.
يتم تطوير هيكل الكابينة وفقا لأبعاد القطعة العاملة القصوى ، وتخطيط الناقل ، والوصول المطلوب للمشغل.
يمكن تكوين الصندوق مع:
أماكن الرش اليدوي
الإضاءة المناسبة
فتحات الممرات
معدات استخراج المسحوق
أنظمة التصفية وجمع المساحيق
وصول الصيانة
أماكن محجوزة لتثبيت بندقية الرش الآلية
يتم اختيار أبعاد الحجرة والترتيبات الداخلية وفقًا لعدد المشغلين، هندسة المنتج، وقدرة الإنتاج المطلوبة.
تم تصميم نظام استخراج المسحوق لجمع الرش الزائد في الهواء والحفاظ على ظروف تشغيل مناسبة داخل منطقة الرش.
ومن السمات المهمة لهذا الخط الإنتاجية النظر في الأتمتة المستقبلية أثناء تصميم المعدات الأولية.
على الرغم من أن تطبيق المسحوق يتم يدويًا ، إلا أن حجرة الرش تتضمن مواقع محجوزة مخصصة لتثبيت بندقية الرش الآلية.
إذا زادت أحجام الإنتاج أو تصميمات المنتجات أصبحت أكثر توحيدًا ، فقد يفكر العميل في تحديث قسم الرش.
المعدات الإضافية المحتملة تشمل:
أسلحة رذاذية كهربائية ثابتة آلية
أجهزة التقاطع العمودية
الهياكل الأوتوماتيكية لتركيب البندقية
معدات تغذية مسحوق
أنظمة التحكم في بندقية الرش
الاندماج مع أجهزة التحكم في الناقل
يمكن للتخطيط للأتمتة المستقبلية تقليل مدى التعديلات الهيكلية المطلوبة أثناء الترقية.
ومع ذلك، فإن إمكانية تثبيت معدات الرش التلقائية تعتمد على أبعاد الكابينة الأصلية، وقدرة الاستخراج، التكوين الكهربائي، ترتيب الناقل،ومعدات الأتمتة المختارة.
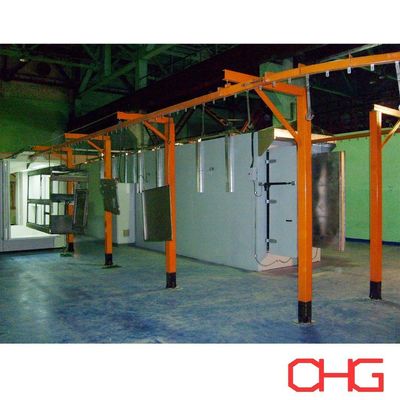
الحامل العلوي يربط مناطق الرش والتصلب والتبريد وتحميل / تفريغ.
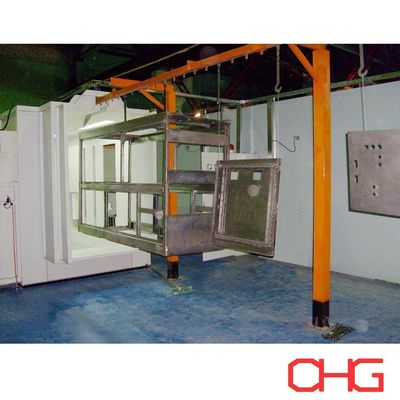
يتم تعليق قطع العمل من المعلقات المناسبة ونقلها من خلال مراحل الطلاء الرئيسية.
هذا الترتيب يقلل من النقل اليدوي المتكرر بين أجزاء منفصلة من المعدات ويساعد على تنظيم تدفق الإنتاج.
يتم تصميم الناقل وفقًا:
أقصى أبعاد قطعة العمل
وزن قطعة العمل الفردية
عدد المكونات لكل معلق
المسافة بين المعلقات
سرعة ناقلة مطلوبة
قدرة الإنتاج
الارتفاع الصناعي
وقت الإقامة
متطلبات التحميل والتفريغ
يمكن تصميم المعلقات المخصصة لدعم مكونات معدنية مختلفة وتوفير الوصول إلى الأسطح التي تتطلب طلاءً.
يتم تنسيق طريق الناقل مع حجرة الرش ، فرن التجفيف ، منطقة التبريد ، وأبعاد ورشة العمل المتاحة.
تسلسل الإنتاج بسيط:
التحميل اليدوي → الرش اليدوي الكهربائي الستاتيكي → التجفيف الحراري → التبريد الطبيعي → التفريغ اليدوي
يتم تقييم متطلبات تنظيف السطح ومعالجة ما قبل ذلك وفقًا لمواصفات مواد القطعة المستخدمة والطلاء.يمكن دمج معدات المعالجة المسبقة المناسبة في خط الإنتاج الكامل.
يضع المشغلون المكونات المعدنية على المرفقات في محطة التحميل.
يتم اختيار ترتيب التثبيت وفقًا لهيومتري القطعة المعملية والوزن وسهولة الوصول إلى الطلاء.
المسافة المناسبة بين المكونات مهمة لعمليات الرش وحركة الناقل.
قطع العمل المعلقة تدخل غرفة رش الفولاذ الكربوني.
يطبق المشغلون مسحوق مشحون كهربائيًا باستخدام أسلحة الرذاذ اليدوية.
يمكن تعديل تقنيات الرش وفقًا لشكل القطعة ، وخاصة حول الزوايا والمفاصل المحامية والمقاطع المتدفقة.
يتم تحديد سمك الطلاء المطلوب من خلال مواصفات المسحوق ومتطلبات المنتج النهائي.
بعد الرش ، ينقل الناقل قطع العمل المغطاة إلى فرن التجفيف.
التسخين المتحكم به يسبب ذوبان وتدفق طبقة المسحوق. ثم تخضع طبقات المسحوق الحرارية للترابط الكيميائي لتطوير خصائصها المحددة.
يتم تصميم نظام التشديد وفقًا لمتطلبات مصنع المسحوق ، مع مراعاة أبعاد القطعة المعدنية ، وسمك المعدن ، ودرجة حرارة المعدن المطلوبة ، وقدرة الإنتاج.
بعد التجفيف ، تنتقل المكونات المطلية إلى منطقة التبريد الطبيعية.
تبقى قطع العمل في هذا القسم حتى تنخفض درجة حرارتها بما يكفي للتعامل والإفراغ الآمنين.
يتم تطوير ترتيب التبريد وفقا لكتلة المنتج، سرعة الناقل، والمساحة المتاحة في المصنع.
بعد التبريد، يقوم الموظفون بإزالة المنتجات النهائية من الناقل.
ثم يمكن للمكونات المطلية المضي قدماً في فحص الجودة أو التجميع أو التعبئة أو عمليات التصنيع الأخرى.
وتشمل عناصر التفتيش النموذجية سمك الطلاء والمظهر والتماسك والعيوب السطحية المرئية.
أنظمة رش المسحوق اليدوي والأتمتة تخدم متطلبات تصنيع مختلفة.
| السمة | الرش اليدوي للمسحوق | رش المسحوق التلقائي |
|---|---|---|
| طريقة التطبيق | أسلحة الرش التي يسيطر عليها المشغل | أسلحة الرش المبرمجة أو التي يتم التحكم بها ميكانيكيا |
| مرونة المنتج | مناسبة لتغييرات منتجات متكررة | فعالة لهيومتريات المنتج القابلة للتكرار |
| الأسطح المعقدة | يمكن للمشغلين ضبط مواقع الرش مباشرة | قد تتطلب أسلحة إضافية أو تصحيح يدوي |
| قدرة الإنتاج | يعتمد على توافر المشغل وتعقيد القطعة | يمكن أن تدعم ارتفاع معدل الإنتاج للمنتجات المناسبة |
| الاستثمار الأولي في المعدات | عموماً أقل | عموما أعلى |
| متطلبات العمل | يتطلب المستخدمين رش | يقلل من عمل الرش المباشر ولكن يتطلب إشراف النظام |
| إمكانية تكرار العملية | تحت تأثير تقنية المشغل | أكثر اتساقًا لبرامج الرش القائمة |
| تعديل المعدات | ضبط يدوي مباشر | ضبط ميكانيكي أو مبرمج |
| تطبيقات نموذجية | إنتاج المنتجات المختلطة واللوازم المتغيرة | إنتاج متكرر مع تصميمات متسقة لقطع العمل |
لا يمكن تحديد كفاءة نقل المسحوق فقط من خلال ما إذا كان التطبيق يدويًا أو تلقائيًا.,تدفق الهواء، ومعلمات التشغيل.
يسمح الرش اليدوي للمشغلين بتكييف عملية الطلاء مع المنتجات ذات الأبعاد والهندسة المختلفة.
هذا مفيد للمصنعين الذين يتعاملون مع أنواع منتجات متعددة أو يغيرون جداول الإنتاج.
النقل الجوي ينقل المكونات بين الرش والتصلب والتبريد، مما يقلل من الحاجة إلى حركة يدوية متكررة.
خط الإنتاج يوفر عملية طلاء متكاملة دون الحاجة إلى أسلحة الرش الآلية أثناء التشغيل الأولي.
أماكن التثبيت المحجوزة تسمح بالتفكير في أتمتة الرش في المستقبل أثناء التصميم الأصلي.
توفر حجرة رش الفولاذ الكربوني حجرة صناعية صلبة يمكن تخصيصها لأبعاد قطعة العمل المختلفة وترتيبات المشغل.
يتم ترتيب مسار الناقلة، ومركز الرش، وفرن التجفيف، ومنطقة التبريد وفقًا للمساحة المتاحة في ورشة العمل وتدفق المواد المطلوبة.
يمكن تكييف خط طلاء مسحوق يدوي هذا لمنتجات معدنية مختلفة مصنعة ، بما في ذلك:
إطارات الأثاث المعدنية
الخزانات والغرف الكهربائية
مكونات الآلات
الهياكل الصلبة المصنوعة
رفوف التخزين والرفوف
إطارات المعدات الصناعية
العصا المعدنية والدعامات
أجزاء الآلات الزراعية
الأبواب والملحقات المعدنية
مكونات معدنية مصنعة عامة
يتم اختيار تكوين المعدات وفقًا لأبعاد قطعة العمل ومتطلبات الطلاء وقدرة الإنتاج وظروف التعامل.
تقوم شركة CHG بتطوير كل خط إنتاج لطلاء المسحوق وفقًا لمتطلبات التصنيع الفعلية للعميل.
| المعلم | نطاق التخصيص |
|---|---|
| مادة القطعة | الفولاذ والألومنيوم والمعادن الموصلة الأخرى المناسبة |
| أقصى أبعاد | وفقا لمواصفات المنتج |
| الوزن الأقصى | وفقًا لتصميم الناقلة والمعلق |
| غرفه الرش | فولاذ الكربون، الأبعاد المخصصة |
| تطبيق المسحوق | أسلحة الرش الكهربائية اليدوية |
| توفير الرش التلقائي | أماكن التثبيت المحجوزة |
| ناقل | نظام ناقل الجو |
| سرعة الناقل | يتم احتسابها وفقا لمتطلبات الإنتاج |
| تحميل وتفريغ | الدليل |
| المعالجة السابقة | وفقًا لمتطلبات الركيزة والطلاء |
| طلاء الفرن | مصممة وفقًا لخصائص المسحوق وقطع العمل |
| التبريد | التبريد الطبيعي |
| استخراج المسحوق | تم تكوينها وفقًا لمتطلبات الرش |
| نظام التحكم | خاصة بالمشروع |
| تخطيط ورشة العمل | مخصصة |
لتطوير تخطيط خط الإنتاج المناسب والاقتراح، يرجى تقديم:
رسومات أو صور للقطعة
مادة المنتج
الحد الأقصى للطول والعرض والارتفاع
الحد الأقصى لوزن القطعة
قدرة الإنتاج الساعية أو اليومية المطلوبة
عدد المنتجات لكل معلق
سمك طبقة مسحوق المطلوب
نوع المسحوق ومواصفات الطلاء
عدد الألوان
تردد تغيير اللون
متطلبات المعالجة المسبقة للسطح
أبعاد ورشة العمل المتاحة
الارتفاع الصناعي
طاقة التدفئة المتاحة
إمدادات الكهرباء المحلية
خطط الأتمتة المستقبلية
بناء على هذه المعلومات، يمكن لـ CHG تطوير اقتراح معدات متكاملة تغطي الناقل الجوي، ومركز رش مسحوق الفولاذ الكربوني، ومعدات رش يدوي، ونظام استخراج مسحوق،فرن التجفيف، قسم التبريد، والإعدادات للرش الآلي في المستقبل.
تقدم CHG حلول كاملة لخط إنتاج طلاء المسحوق للمصنعين الصناعيين الذين يبحثون عن معدات طلاء مرنة مع معالجة المواد المتكاملة.
هذا التكوين يجمع بينالرش الكهربائي اليدوي، ومركز رش مسحوق الفولاذ الكربوني، ونقل ناقل الجو، والتصلب الحراري ومواقع الرش التلقائية المحجوزة.
تم تصميم خط الإنتاج لتلبية متطلبات التصنيع الحالية مع النظر في التوسع المستقبلي المحتمل.
اتصل بـ CHG مع مواصفات قطعة العمل الخاصة بك ، وقدرة الإنتاج ، وظروف ورشة العمل للحصول على اقتراح خط طلاء مسحوق يدوي مخصص ومقترح.