|
|
| الاسم التجاري: | CHG |
| رقم الطراز: | AC-32 |
| الـ MOQ: | 1 مجموعة |
| سعر: | 100,000-300,000 USD |
| شروط الدفع: | L/C ، D/P ، D/A ، T/T. |
| القدرة على التوريد: | 10 مجموعات في السنة |
خط طلاء مسحوق أوتوماتيكي للأرفف المعدنية الطويلة
نظام طلاء مسحوق مخصص مع حمالات بطول 13.5 مترًا
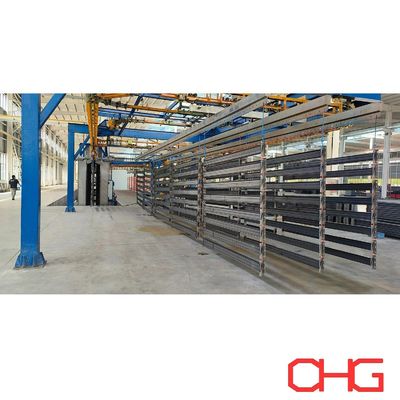
خط إنتاج طلاء المسحوق الأوتوماتيكي هذا مصمم خصيصًا للأرفف المعدنية الطويلة والمكونات المصنعة الكبيرة المماثلة. تم تجهيز النظام بحمالات بطول 13.5 مترًا، مما يسمح بنقل منتجات الأرفف ذات الحجم الكبير بأمان وكفاءة طوال عملية الطلاء.
تم تصنيع كابينة رش المسحوق من مادة PP (البولي بروبلين) المتينة، مما يوفر مقاومة ممتازة للمواد الكيميائية ومقاومة للتآكل وعمر خدمة طويل في بيئات الطلاء الصناعية.
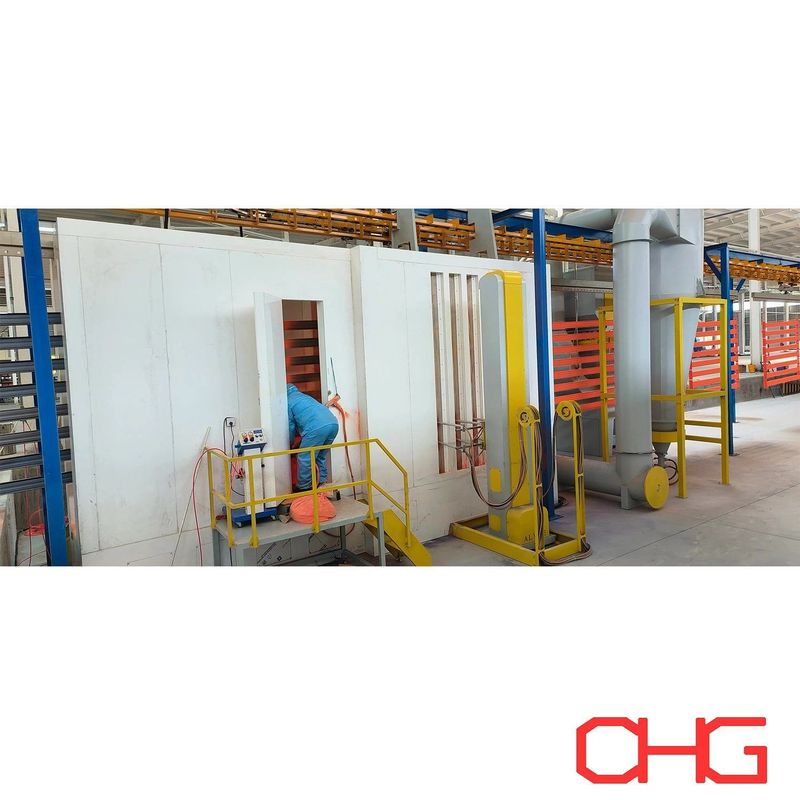
لتطبيق المسحوق، يجمع الخط بين مسدسات الرش الكهروستاتيكية الأوتوماتيكية ومحطات اللمس اليدوية. يوفر الرش الأوتوماتيكي طلاءً فعالًا وقابلًا للتكرار على الأسطح الرئيسية، بينما يسمح التطبيق اليدوي للمشغلين بتغطية الزوايا والمناطق الغائرة والمفاصل والأقسام الأخرى التي يصعب الوصول إليها.
يتم استخدام ناقل علوي من نوع Power and Free لمناولة المواد، مما يوفر حركة وتجميعًا مرنًا لقطع العمل بين مراحل العملية المختلفة. يتم اعتماد التحميل والتفريغ اليدوي لاستيعاب أبعاد وخصائص الهيكل للأرفف الطويلة.
الميزات الرئيسية
تكوين حمالات بطول 13.5 مترًا لمكونات الأرفف الطويلة
رش مسحوق كهروستاتيكي أوتوماتيكي
لمسة يدوية للمناطق المعقدة والغائرة
كابينة رش مسحوق PP
ناقل علوي من نوع Power and Free
تحميل وتفريغ يدوي
مناولة مواد مرنة لتصاميم الأرفف المختلفة
تكوين عملية ومعدات مخصصة
نظام ناقل Power and Free
تتطلب مناولة قطع العمل الطويلة دراسة متأنية لمسار الناقل وتصميم الحمالات وقدرة التحميل ومساحة ورشة العمل المتاحة.
يسمح ناقل Power and Free للحاملات بالتحرك والتوقف والتجميع وفقًا لمتطلبات الإنتاج. يوفر هذا مرونة أكبر في العملية مقارنة بالناقل التقليدي المتحرك باستمرار، خاصة للمنتجات الكبيرة أو غير المنتظمة.
يمكن هندسة تكوين الناقل وفقًا لـ:
أبعاد ووزن قطعة العمل القصوى
طول الحمالات والتباعد بينها
قدرة الإنتاج المطلوبة
وقت دورة العملية
ترتيب التحميل والتفريغ
تخطيط المصنع والارتفاع المتاح
تطبيق المسحوق الأوتوماتيكي واليدوي
تم تصميم قسم الرش لتحقيق التوازن بين الإنتاجية ومرونة الطلاء.
توفر مسدسات الرش الأوتوماتيكية تطبيقًا ثابتًا للمسحوق أثناء الإنتاج المنتظم، مما يساعد في الحفاظ على سمك طبقة مستقر وجودة سطح قابلة للتكرار. تكمل محطات اللمس اليدوية النظام الأوتوماتيكي حيث تجعل هندسة المنتج التغطية الأوتوماتيكية الكاملة صعبة.
هذا المزيج مناسب بشكل خاص لهياكل الأرفف التي تحتوي على حواف متعددة أو مفاصل أو زوايا أو أسطح غائرة.
كابينة رش مسحوق PP
تستخدم كابينة المسحوق هيكل PP مناسب لتطبيقات طلاء المسحوق الصناعية.
تشمل المزايا:
مقاومة جيدة للمواد الكيميائية والتآكل
بناء متين
تنظيف وصيانة مريحة
مناسبة لبيئات الإنتاج المستمر
أبعاد كابينة قابلة للتكيف حسب حجم قطعة العمل
يمكن تكوين الكابينة ونظام الاستخراج ومعدات استعادة المسحوق وترتيب المسدسات وفقًا لمتطلبات الإنتاج.
عملية طلاء المسحوق
1. تنظيف السطح والتحضير
قبل الطلاء، يجب تنظيف المكونات المعدنية بشكل صحيح لإزالة الزيت والشحوم والغبار وبقايا التصنيع والملوثات السطحية الأخرى.
يوفر التحضير الفعال للسطح ركيزة نظيفة للمعالجة الكيميائية اللاحقة ويساعد على تحسين التصاق الطلاء وأداء التشطيب طويل الأمد.
2. المعالجة المسبقة
بعد التنظيف، تخضع قطع العمل لعملية معالجة مسبقة مناسبة وفقًا لمادة الركيزة ومقاومة التآكل المطلوبة.
قد تشمل العملية عدة مراحل للتنظيف والشطف ومعالجة التحويل. يتم اختيار تكوين المعالجة المسبقة الدقيق وفقًا لمادة المنتج وبيئة التشغيل وأداء الطلاء المطلوب.
3. التجفيف
بعد المعالجة المسبقة، يتم إزالة الرطوبة المتبقية قبل رش المسحوق.
تمر قطع العمل عبر قسم التجفيف حتى تصبح الأسطح جافة بما يكفي لتطبيق المسحوق الكهروستاتيكي. يساعد التجفيف السليم على منع عيوب الطلاء الناتجة عن الماء أو الرطوبة المتبقية.
4. تطبيق المسحوق الكهروستاتيكي
تدخل قطع العمل المُجهزة إلى كابينة رش المسحوق، حيث يتم تطبيق المسحوق المشحون كهروستاتيكيًا على الأسطح المعدنية المؤرضة.
تقوم مسدسات الرش الأوتوماتيكية بعملية الطلاء الأساسية، مما يوفر ترسيبًا فعالًا وقابلًا للتكرار للمسحوق. يمكن بعد ذلك استخدام اللمس اليدوي للمناطق التي تتطلب تغطية إضافية.
تساعد طريقة الرش المدمجة هذه في تحقيق:
توزيع موحد للمسحوق
سمك طلاء ثابت
تغطية أفضل للهياكل المعقدة
تقليل عبء عمل الرش اليدوي
جودة إنتاج مستقرة
5. معالجة المسحوق
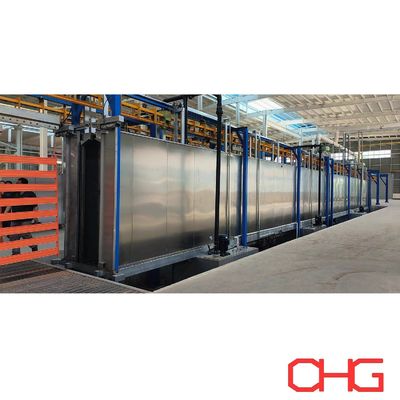
بعد الرش، يتم نقل المنتجات المطلية إلى فرن المعالجة.
تحت ظروف تسخين مُتحكم بها، يذوب المسحوق المطبق ويتدفق ويرتبط كيميائيًا لتشكيل طبقة طلاء مستمرة. يتم اختيار معلمات المعالجة الصحيحة وفقًا لمواصفات المسحوق وخصائص قطعة العمل وأداء الطلاء المطلوب.
6. التبريد
بعد الخروج من فرن المعالجة، يُسمح لقطع العمل النهائية بالتبريد قبل المناولة الإضافية.
تُثبت مرحلة التبريد الطلاء النهائي وتُجهز المنتجات للفحص أو التفريغ أو عمليات الإنتاج اللاحقة.
7. فحص الجودة النهائي
يمكن فحص المنتجات النهائية وفقًا لمتطلبات الطلاء المطبقة.
تشمل عناصر الفحص النموذجية:
سمك الطلاء
مظهر السطح
توحيد الطلاء
الالتصاق
اللون والتشطيب
عيوب الطلاء المرئية
حلول طلاء مسحوق مُصممة خصيصًا
خطوط إنتاج طلاء المسحوق لدينا مصممة خصيصًا وفقًا لمنتجات كل عميل ومتطلبات الإنتاج وظروف المصنع بدلاً من توفيرها كتكوين قياسي واحد.
تشمل معلمات الهندسة الهامة:
أبعاد ووزن قطعة العمل
القدرة الإنتاجية اليومية أو بالساعة
مادة المنتج
أداء الطلاء المطلوب
متطلبات المعالجة المسبقة
عدد الألوان وتكرار تغيير الألوان
مساحة المصنع المتاحة
مصدر طاقة التسخين
مستوى الأتمتة المطلوب
بناءً على هذه المعلومات، يمكننا تطوير تخطيط عملية مناسب وتكوين ناقل ونظام رش وحل معالجة وترتيب معدات شامل.
اتصل بنا بمواصفات منتجك ومتطلبات الإنتاج لتلقي عرض فني مخصص وعرض أسعار لمشروع طلاء المسحوق الخاص بك.